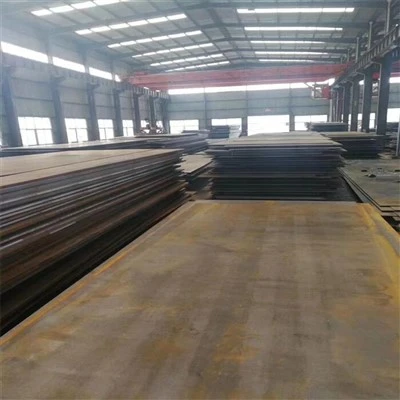
Сталева пластина GL-A32
Опис продукції Нижче наведено кілька методів регулювання зварювального струму, щоб уникнути ситуації занадто вузької ширини зварювального шва: I. Визначення початкового діапазону струму на основі характеристик зварюваних деталей. Товщина зварюваної частини: чим товщі зварювана деталь, тим більша ...
Опис
Опис продукції
Нижче наведено кілька способів регулювання зварювального струму, щоб уникнути ситуації занадто малої ширини зварного шва:
I. Визначте початковий діапазон струму на основі характеристик зварних деталей
Товщина зварної частини: чим товщі зварювані деталі, тим більший потрібний зварювальний струм. Це пояснюється тим, що більш товсті зварні деталі потребують більше тепла, щоб розплавити достатню кількість металу для утворення зварного шва відповідної ширини. Наприклад, для зварних деталей з низьковуглецевої сталі товщиною 3 - 5 мм початковий зварювальний струм можна встановити між 80 - 120 А під час ручного дугового зварювання; коли товщина зварюваної частини досягне 10 - 12 мм, струм може знадобитися збільшити приблизно до 160 - 200 А.
Матеріал зварної частини: Зварні деталі, виготовлені з різних матеріалів, мають різні фізичні властивості, такі як теплопровідність і температура плавлення, і, отже, мають різні вимоги до зварювального струму. Наприклад, алюміній і алюмінієві сплави мають відносно високу теплопровідність, і для забезпечення достатнього підведення тепла під час зварювання потрібна більша сила струму порівняно зі зварюванням низьковуглецевої сталі. Загалом, при зварюванні алюмінію та алюмінієвих сплавів однакової товщини сила струму має бути на 20% - 30% вищою, ніж для низьковуглецевої сталі.
II. Пробне зварювання та спостереження за налаштуванням
Пробна операція зварювання: Перед офіційним зварюванням виконайте пробне зварювання на тестовій пластині, виготовленій з того самого матеріалу, що й зварювана частина. Під час пробного зварювання починайте з нижньої межі розрахункового відповідного діапазону струму та спостерігайте за формуванням зварного шва. Наприклад, установіть початковий струм і зваріть невелику довжину (приблизно 5 - 10 см), щоб перевірити, чи ширина шва відповідає вимогам.
Спостереження за зовнішнім виглядом зварного шва: Зосередьтеся на тому, щоб ширина зварювального шва була занадто вузькою. Якщо ширина зварного шва вужча за очікувану мінімальну прийнятну ширину, це означає, що струм може бути занадто низьким. Відповідна ширина зварного шва, як правило, визначається відповідно до конкретних вимог і конструкції зварної частини. Наприклад, для стикових зварних швів деяких конструктивних деталей може знадобитися ширина близько 8 - 12 мм. У той же час також спостерігайте, чи немає інших дефектів у зварному шві, таких як відсутність плавлення та включення шлаку, оскільки ці дефекти також можуть бути пов’язані зі зварювальним струмом.
Клас: суднобудівна сталева пластина, клас, GL/A32, GL/D32, GL/E32, GL/F32сталева пластина/листи/матеріал/спец/A131
1. Специфікація: морська сталева пластина GL, морське судно GL, сталева пластина A131 Spec GL, сталева пластина GL Grade A32, сталь GL Grade D32, GL Grade E32 spec, GL Grade F32 сталева пластина
2. Вимоги до розтягування: Міцність при розтягуванні мін. 440-590МПа, межа текучості мін. 315 МПа (32,46 Ksi), подовження мін. 22%.
3. Стан доставки: AR (тільки гарячекатаний), TMCP, Q+T (загартування+відпуск), N (нормалізація), CR (лише контрольний прокат)
4. Хімічний склад: зразок сертифіката якості як правила GL.
5. Механічна властивість: зразок сертифіката якості як правила GL.


III. Поєднайте досвід зі зварювання та технічні характеристики
Посилання на атестацію процедури зварювання: Атестація процедури зварювання є важливою основою для визначення параметрів процесу зварювання. Якщо можливо, зверніться до існуючих звітів про кваліфікацію процедури зварювання. Ці звіти містять оптимальні діапазони зварювального струму для конкретних факторів, таких як матеріал, товщина та тип зварюваної частини. Зварювання відповідно до параметрів у звітах про кваліфікацію може ефективно уникнути таких проблем, як занадто вузька ширина шва.
Вчіться на досвіді зварювання: Досвідчені зварювальники за свою багаторічну практику накопичили великий досвід регулювання зварювального струму. Наприклад, вони приблизно знають, яка сила струму необхідна для отримання хорошого зварного шва за певної комбінації зварюваних деталей і середовища зварювання. Зварювальники-початківці можуть проконсультуватися з досвідченими зварниками або звернутися до відповідних посібників зі зварювання та технічних матеріалів, щоб отримати такі емпіричні знання.
Чому обирають нас?
Ми пишаємося нашою здатністю надавати індивідуальні рішення для унікальних потреб наших клієнтів.
Ми аналізуємо та порівнюємо попередні продукти та поточну технічну ситуацію нашої сталевої пластини GL-A32, а також розробляємо нові технічні характеристики та процеси.
Наші клієнти довіряють нам, що ми постачаємо високоякісні холоднокатані сталеві вироби вчасно та в рамках бюджету.
Ми суворо виконуємо тепле та вдумливе післяпродажне обслуговування, дотримуємося розвитку хорошої професійної етики.
Ми пропонуємо широкий асортимент холоднокатаної сталевої продукції для задоволення різноманітних потреб клієнтів.
Ми дотримуємося філософії бізнесу, орієнтованої на клієнта та бренду, і продовжуємо надавати клієнтам надійні та відмінні продукти та послуги.
Наша фабрика прагне підтримувати найвищі стандарти безпеки та якості.
Весь персонал нашої компанії та всі відділи працюють разом, щоб поєднати управління бізнесом, професійні технології, кількісні статистичні методи та ідеологічну освіту.
Наші холоднокатані сталеві вироби відомі своєю довговічністю та надійністю.
Покладаючись на чудові умови та сильні переваги масового виробництва, ми можемо задовольнити різноманітні потреби наших клієнтів.
Популярні Мітки: Сталева пластина gl-a32, Китай постачальники сталевої пластини gl-a32, фабрика